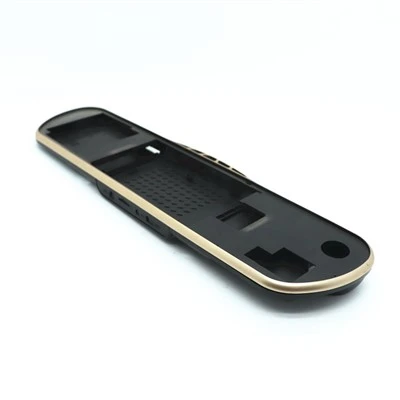
PP műanyag motorkerékpár -kiegészítők: Könnyű és tartós megoldások a versenyzők számára
A motociklus-rajongók mindig arra törekszenek, hogy olyan kiváló minőségű kiegészítőket keressenek, amelyek javíthatják a kerékpárok teljesítményét és esztétikáját. A rendelkezésre álló különféle anyagok közül a polipropilén (PP) műanyag népszerű választás a motorkerékpár-kiegészítők számára, a könnyű, tartósság és a költséghatékonyság egyedülálló kombinációja miatt.
Könnyű kialakítás
A PP műanyag motorkerékpár -kiegészítők egyik legfontosabb előnye a könnyű jellege. A fém vagy más nehezebb anyagokhoz képest a PP műanyag jelentősen csökkenti a motorkerékpár teljes súlyát. Ez nem csak javítja az üzemanyag -hatékonyságot, hanem javítja a manőverezhetőséget is, megkönnyítve a versenyzők számára a kerékpárok kezelését, különösen hosszú túrák vagy kihívásokkal teli terepen.
Tartósság és időjárás -ellenállás
A PP műanyag a vegyi anyagokkal, a nedvességgel és az UV -sugarakkal szembeni kiváló ellenállásáról ismert. Ez ideális anyaggá teszi a durva időjárási viszonyoknak kitett motorkerékpár -kiegészítők számára. Legyen szó esőből, hóból vagy intenzív napfényről, a PP műanyag alkatrészek megőrzik integritásukat és megjelenésüket az idő múlásával. Ezenkívül a PP műanyag ütésálló, biztosítva, hogy a kiegészítők ellenálljanak a mindennapi használat és az alkalmi dudorok számára.
Költséghatékony megoldás
A megfizethetőség a PP műanyag kiegészítők másik fő előnye. Miközben tartósságot és teljesítményt kínál, összehasonlítva a drágább anyagokkal, a PP műanyag költséghatékony a gyártáshoz, ami alacsonyabb árakat eredményez a fogyasztók számára. Ez vonzó lehetőséget kínál azoknak a versenyzőknek, akik a bankok betörése nélkül szeretnének frissíteni motorkerékpárjaikat.
Sokoldalúság a tervezésben
A PP műanyag nagyon sokoldalú, és különféle formákba és méretbe önthető, lehetővé téve a motorkerékpár -kiegészítők széles skáláját. A vásárlástól és a sárvédőktől kezdve a kormánykarokig és a poggyászfutókig a PP műanyag testreszabható a versenyzők konkrét igényeinek és preferenciáinak kielégítésére. Ezenkívül könnyen festhető vagy bevonható, végtelen lehetőségeket kínálva a személyre szabáshoz és a stílushoz.
Környezetbarát lehetőség
A mai környezeti tudatos világban a PP Plastic fenntarthatóbb választás. Újrahasznosítható, csökkentve a környezeti hatást a nem újrahasznosítható anyagokhoz képest. A gyártók egyre inkább alkalmazzák a környezetbarát gyakorlatokat, így a PP műanyag kiegészítők zöldebb lehetőséget kínálnak azoknak a versenyzőknek, akik minimalizálni akarják a szén-dioxid-lábnyomát.
Népszerű PP műanyag kiegészítők
A legnépszerűbb PP műanyag motorkerékpár -tartozékok közé tartozik:
Vásárlás
Ezek az aerodinamikai burkolatok csökkentik a szélállóságot és védik a motort, miközben javítják a kerékpár megjelenését.
Sárvédő
A PP műanyag sárvédők megakadályozzák, hogy az iszap és a törmelék fröccsenjenek a motorkerékpár és a motorkerékpár más részeire.
Csomaghordozók
Könnyű és erős, PP műanyag hordozók kényelmes tárolási megoldásokat kínálnak hosszú utakhoz.
Kormányfoglalás
Kényelmes és tartós, ezek a markolatok jobb irányítást biztosítanak és csökkentik a kézi fáradtságot a túrák során.
Fröccsöntési folyamat és alapelv
A fröccsöntés alapvető folyamata és elve főként a következő lépéseket tartalmazza
Nyersanyag -előkészítés
Adjon hozzá granulált vagy porított műanyagot az injekciós gép garatjába.
01
Olvadás és lágyítás
A műanyag fűtés és megolvasztja a fűtőberendezés hordójában, és viszkózus olvadásgá válik. Ezt a folyamatot a csavar forgása és nyomása fejezi be. A műanyag megolvad, miközben előrehalad, és végül a hordó elülső végén lévő fúvókán keresztül injektálják a penészbe.
02
Fröccsöntés
Az olvadt műanyagot az alacsony hőmérsékleten alacsony hőmérsékleten injektálják a penészüregbe. Ennek a folyamatnak bizonyos nyomást kell tartania annak biztosítása érdekében, hogy a műanyag teljes mértékben kitöltse a formát.
03
A nyomás és a hűtés tartása
A műanyagot nyomás alatt tartják a penészben, hűtve és megszilárdulva. Ez a szakasz nagyon fontos, mivel a műanyagnak elegendő időre van szüksége a rögzítéshez és a szükséges erősség eléréséhez.
04
Kinyitja a penészét és kivonja az alkatrészeket
Hűtés és megszilárdulás után a penész kinyílt, és az öntött műanyag termékeket kiveszik.
05
A fröccsöntési folyamat alapelve a műanyagok hőre lízióján és plaszticitásán alapul. A műanyagot melegítéssel lágyítják, majd nagynyomású injektálják a penészbe, és lehűtik a kívánt alak kialakításához. Ez a folyamat kihasználja a műanyag folyékonyságát magas hőmérsékleten és megszilárdulási tulajdonságok alacsony hőmérsékleten.
A fröccsöntési folyamat hatását befolyásoló tényezők közé tartozik a penésztervezés, a hűtőrendszer hatékonysága, az injekciós nyomás és a hőmérséklet -szabályozás. A jó hűtőrendszer lerövidítheti az öntési időt és javíthatja a termelés hatékonyságát, míg az egyenetlen hűtés a termékek deformációját okozhatja. Ezenkívül a műanyagok fizikai és kémiai változásai a fröccsöntési folyamat során a végtermék minőségét is befolyásolják, ideértve a lágyítást, az olvadást, az áramlást, az orientációt és a megszilárdulási folyamatot is.
Feldolgozási paraméterek
Befecskendezési nyomás
Az injekciós nyomást a fröccsöntő rendszer hidraulikus rendszere biztosítja. A hidraulikus henger nyomását a műanyag olvadékra továbbítják a fröccsöntő gép csavarján keresztül. A nyomás alatt a műanyag olvadék belép a függőleges áramlási csatornába (egyes formák fő áramlási csatornájába), a fő áramlási csatornába és az öntőforma ág áramlási csatornájába a fröccsöntő gép fúvókáján keresztül, és a kapun keresztül lép be a penészüregbe. Ez a folyamat a fröccsöntési folyamat vagy a töltési folyamat. A nyomás megléte az, hogy legyőzzük az olvadék áramlási folyamatának ellenállását, vagy fordítva, az áramlási folyamat ellenállását ellensúlyozza a fröccsöntő gép nyomása, hogy biztosítsa a töltési folyamat zökkenőmentes előrehaladását.
A fröccsöntési eljárás során a fröccsöntőgép fúvókáján a legmagasabb az olvadék áramlási ellenállásának leküzdésére az egész folyamat során. Utána a nyomás fokozatosan csökken az áramlás hossza mentén az olvadék elülső hullámának elülső oldalához. Ha a penészüreg belsejében lévő kipufogógáz jó, akkor az olvadék elülső végén lévő végső nyomás a légköri nyomás.
Számos tényező befolyásolja az olvadék kitöltési nyomását, amelyet három kategóriába lehet foglalni:
(1) anyagi tényezők, például a műanyag típusa és viszkozitása;
(2) szerkezeti tényezők, például a öntési rendszer típusát, számát és helyzetét, a penészüreg alakját és a termék vastagságát;
(3) Verepítési eljárások.
Befecskendezési idő
Az itt található injekciós idő arra utal, hogy a műanyag olvadék az üreg kitöltéséhez szükséges, kivéve a kiegészítő időt, például a penésznyitás és a bezárást. Noha az injekciós idő nagyon rövid, és kevés hatással van az öntési ciklusra, az injekciós idő beállítása nagy hatással van a kapu, a futó és az üreg nyomásszabályozására. Az ésszerű injekciós idő segít az olvadásban az ideális esetben kitölteni, és nagy jelentőséggel bír a termék felületi minőségének javításában és a dimenziós tolerancia csökkentésében.
Az injekciós időnek sokkal alacsonyabbnak kell lennie, mint a hűtési idő, amely a hűtési idő körülbelül 1/10 és 1/15. Ez a szabály felhasználható a műanyag alkatrészek teljes formázási idejének előrejelzésére. A penészáram -elemzés elvégzésekor az elemzés eredményében az injekciós idő megegyezik a folyamat körülmények között beállított befecskendezési idővel, ha az olvadást a csavar teljesen nyomja, hogy kitöltse az üreget. Ha a csavarnyomás -tartó kapcsoló az üreg kitöltése előtt fordul elő, az elemzési eredmény nagyobb lesz, mint a folyamat körülményeinek beállítása.
Befecskendezési hőmérséklet
Az injekciós hőmérséklet fontos tényező, amely befolyásolja az injekciós nyomást. A fröccsöntő gép hordójának 5-6 fűtési szakasza van, és minden alapanyagnak megvan a megfelelő feldolgozási hőmérséklete (a részletes feldolgozási hőmérsékletekhez lásd az Anyagszállító által szolgáltatott adatokat). Az injekciós hőmérsékletet egy bizonyos tartományon belül kell szabályozni. Ha a hőmérséklet túl alacsony, akkor az olvadék nem lesz lágyítva jól, befolyásolva az öntött alkatrészek minőségét és növeli a folyamat nehézségét; Ha a hőmérséklet túl magas, akkor a nyersanyag könnyen bomlik. A tényleges fröccsöntési folyamatban az injekciós hőmérséklet gyakran magasabb, mint a hordó hőmérséklete. A magasabb érték az injekciós arányhoz és az anyag teljesítményéhez kapcsolódik, és akár 30 fok is lehet. Ennek oka az, hogy a nyírás által generált magas hő, amikor az olvadék áthalad az injekciós porton. Kétféle módon kompenzálhatja ezt a különbséget a penészáram -elemzés elvégzésekor. Az egyik az, hogy megpróbáljuk megmérni az olvadék hőmérsékletét, amikor a levegőbe injektálják, a másik pedig a fúvóka bevonása a modellezés során.
A nyomás és az idő tartása
Amikor a fröccsöntési folyamat véget ér, a csavar leáll, és csak előre mozog. Ebben az időben a fröccsöntés belép a tartási nyomás szakaszába. A tartási nyomás folyamata során a fröccsöntőgép fúvókája folyamatosan hozzáadja az üreg anyagát, hogy kitöltse az alkatrész zsugorodása által kiszabadult térfogatot. Ha az üreg meg van töltve, és nem hajtanak végre tartási nyomást, akkor az alkatrész körülbelül 25%-kal csökken, különösen a bordák túlságosan zsugorodnak, és zsugorodási jeleket képeznek. A tartási nyomás általában a maximális töltési nyomás körülbelül 85% -a, amelyet a tényleges helyzet szerint kell meghatározni.
Háttérnyomás
A hátsó nyomás arra a nyomásra utal, amelyet meg kell küzdeni, amikor a csavar visszafordul, és visszavonul az anyag tárolására. A magas háttérnyomás használata elősegíti a színezékek diszperzióját és a műanyagok olvadását, de meghosszabbítja a csavar visszahúzódási idejét, csökkenti a műanyag szálak hosszát és növeli a fröccsöntőgép nyomását. Ezért a hátsó nyomásnak alacsonyabbnak kell lennie, általában nem haladja meg az injekciós nyomás 20% -át. A hab műanyagok befecskendezése során a háttérnyomásnak magasabbnak kell lennie, mint a gáz által képződött nyomás, különben a csavart kihúzzák a hordóból. Egyes fröccsöntőgépek programozhatják a háttérnyomást, hogy kompenzálják a csavarhossz csökkenését az olvadás során, ami csökkenti a bemeneti hőt és csökkenti a hőmérsékletet. Mivel azonban ennek a változásnak az eredményeit nehéz becsülni, nem könnyű a géphez megfelelő beállításokat elvégezni.
Vállalati profil
A BSH -t 2015 -ben hozták létre. Cégünk, a Songgang Town -ban, a Baoan District -ben (Shenzhen, Kína). Menercserélűek vagyunk, további szolgáltatásokat nyújtunk (CNC megmunkálás, MIM, injekció, injekció, polírozás, csiszolás, csiszolás, fúrás és így tovább), hogy megfeleljen az ügyfelek specifikációinak. Mindenféle felszíni kezelést (festés, eloxálás, energiatartalmú bevonat, homokfúvás, krómozás stb.) Is ellátunk. Most a gyár 5000 négyzetméteres, a társaság összes vagyona 15 millió RMB, és közel 150 tagú és munkavállaló személyzete, köztük 12 mérnök és több mint 50 vezető technikus létezik, akik 3D -s tervezési és műszaki rajzokat készíthetnek a CAD/ CAM/ CAE -vel, az ügyfelek követelményeink szerint, és használják a CNC feldolgozó központot, az EDM Center, a {7}} koordinátort, a NC imitást. Nagysebességű marógépek, foltgép, kábelezőgép és így tovább.

Forró értékesítési termékek


Tesztfelszerelés


Csomagolás és kézbesítés

Bubble táska és karton k=K karton doboz raklap/ fa doboz

Népszerű tags: PP műanyag motorkerékpár -kiegészítők, Kínai PP műanyag motorkerékpár -tartozékok gyártói, beszállítók, gyár