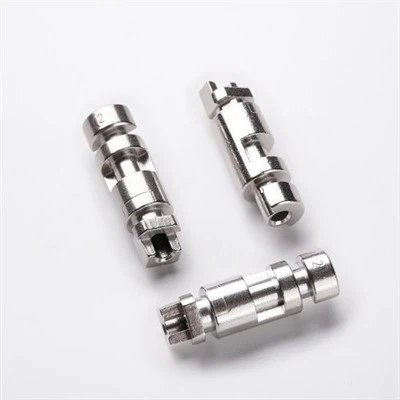
Szia! Rozsdamentes acél CNC megmunkálási vállalkozást vezetek, és gyakran kérdeznek tőlem: "Mekkora a CNC-vel megmunkálható rozsdamentes acél maximális vastagsága?" Nos, ez nem egy - méret - mindenkinek megfelelő válasz, és ebben a blogban ezt le is bontom neked.
Először is, értsük meg, mi a CNC megmunkálás. A CNC a Computer Numerical Control rövidítése. Ez egy olyan folyamat, amelyben előre programozott számítógépes szoftver diktálja a gyári szerszámok és gépek mozgását. Ha rozsdamentes acélról van szó, ez egy sokoldalú anyag, amelyet különféle iparágakban használnak, az űrkutatástól a konyhai eszközökig, korrózióállósága, szilárdsága és esztétikai vonzereje miatt.
A CNC-vel megmunkálható rozsdamentes acél maximális vastagsága több tényezőtől függ.
A gép kapacitása
A használt CNC gép típusa óriási szerepet játszik. A különböző gépek eltérő képességekkel rendelkeznek. Például néhány kisebb asztali CNC maró csak legfeljebb 1/4 hüvelyk (kb. 6,35 mm) vastagságú rozsdamentes acéllemezek kezelésére alkalmas. Ezek a gépek kiválóak kis léptékű projektekhez és prototípusok készítéséhez. Másrészt az ipari minőségű CNC gépek sokkal vastagabb anyagokat is képesek kezelni. Egyes nagyméretű vízszintes megmunkálóközpontok akár 12 hüvelyk (kb. 304,8 mm) vastagságú, vagy még ennél is nagyobb rozsdamentes acél tömbök megmunkálására alkalmasak.
A gép kiválasztásakor figyelembe kell venni az orsó teljesítményét, nyomatékát és szerkezetének merevségét. Az erősebb orsó nagyobb forgácsolóerőt tud generálni, ami vastagabb anyagok megmunkálásához szükséges. A nagy nyomaték szintén kulcsfontosságú, mivel segít a vágószerszámnak, hogy elakadás nélkül áthatoljon a rozsdamentes acélon. A merev gépszerkezet pedig minimális vibrációt biztosít a megmunkálási folyamat során, ami elengedhetetlen a pontos vágásokhoz.
Vágószerszámok
Az Ön által használt vágószerszámok egy másik kulcsfontosságú tényező. A rozsdamentes acél megmunkálásakor olyan szerszámokra van szükség, amelyek ellenállnak a vágási folyamat során keletkező nagy hőnek és nyomásnak. A keményfém vágószerszámok népszerűek, mert kemények és jó hőállósággal rendelkeznek.
Vékonyabb rozsdamentes acélhoz kisebb átmérőjű szármarót vagy fúrót használhat. De a vastagság növekedésével nagyobb és robusztusabb vágószerszámokra lesz szüksége. Például vastag rozsdamentes acél megmunkálásakor használhat nagy átmérőjű homlokmarót. A vágószerszám geometriája is számít. A pozitív dőlésszögű szerszámok csökkenthetik a forgácsolási erőket, megkönnyítve a vastagabb anyagok megmunkálását. Előfordulhat azonban, hogy gyorsabban elhasználódnak. A negatív szögű szerszámok tartósabbak, de nagyobb vágóerőt igényelnek.
Anyagminőség
Nem minden rozsdamentes acél egyenlő. A különböző minőségű rozsdamentes acélok eltérő tulajdonságokkal rendelkeznek, ami befolyásolhatja a megmunkálható maximális vastagságot.
304 rozsdamentes acél CNC maróaz egyik leggyakrabban használt fokozat. Más típusokhoz képest viszonylag könnyen megmunkálható. A 304-es rozsdamentes acélt általában megfelelő vastagságig, mondjuk körülbelül 6 hüvelykig (körülbelül 152,4 mm) megmunkálhatja a megfelelő géppel és szerszámokkal.
316 rozsdamentes acél CNC maróegy másik népszerű minőség, különösen olyan alkalmazásokban, ahol a korrózióállóság kritikus fontosságú, például tengeri környezetben. Kicsit nehezebb megmunkálni, mint a 304-et, mert magasabb a nikkeltartalma. Előfordulhat, hogy a maximális megmunkálható vastagság valamivel kisebb, mint a 304, talán körülbelül 4–5 hüvelyk (körülbelül 101,6–127 mm).
440 rozsdamentes acél CNC maróegy magas széntartalmú rozsdamentes acél, amely nagyon kemény és kopásálló. Gyakran használják olyan alkalmazásokban, mint a csapágyak és az evőeszközök. Ugyanakkor ez az egyik legnehezebben megmunkálható fokozat. Előfordulhat, hogy ipari gépekkel is csak 1-2 hüvelyk (kb. 25,4-50,8 mm) vastagságig lehet megmunkálni.
Hűtés és kenés
A hűtést és a kenést gyakran figyelmen kívül hagyják, de rendkívül fontosak vastag rozsdamentes acél megmunkálásakor. A vágási folyamat során sok hő keletkezik. Ha ezt a hőt nem vezetik el megfelelően, az a vágószerszámok gyors elhasználódását okozhatja, és a megmunkált alkatrész rossz felületi minőségéhez is vezethet.
A hűtőfolyadékokat a vágási felület hőmérsékletének csökkentésére használják. Különféle típusú hűtőfolyadékok léteznek, például vízbázisú hűtőfolyadékok és olajalapú hűtőfolyadékok. A vízbázisú hűtőfolyadékok környezetbarátabbak és jó hőelvezetést biztosítanak. Az olaj alapú hűtőfolyadékok viszont jobb kenést biztosítanak, ami csökkenti a súrlódást a vágószerszám és a rozsdamentes acél között.
A kenőanyagok közvetlenül a vágószerszámra vagy a munkadarabra is felvihetők. Segítenek csökkenteni a vágóerőket, és megakadályozzák, hogy a forgács a vágószerszámhoz tapadjon. Ez különösen fontos vastagabb anyagok megmunkálásakor, mivel a forgácsok nagyobbak lehetnek és nehezebben távolíthatók el.


Megmunkálási paraméterek
A CNC gépen beállított megmunkálási paraméterek a megmunkálható maximális vastagságot is befolyásolják. A vágási sebességet, az előtolási sebességet és a vágási mélységet gondosan be kell állítani.
A vágási sebesség az a sebesség, amellyel a vágószerszám forog. Rozsdamentes acél esetében általában lassabb vágási sebesség javasolt más anyagokhoz, például alumíniumhoz képest. Ennek az az oka, hogy a rozsdamentes acélt nehezebb vágni, és több hőt termel. A rozsdamentes acél megmunkálásakor a tipikus vágási sebesség 50 és 200 felületi láb/perc (SFM) között lehet, a rozsdamentes acél minőségétől és a használt vágószerszámtól függően.
Az előtolás az a sebesség, amellyel a munkadarab a vágószerszámhoz képest mozog. A nagyobb előtolás növelheti a megmunkálási hatékonyságot, de ha túl magas, az a vágószerszám eltörését vagy rossz felületminőséget okozhat. Meg kell találnia a megfelelő egyensúlyt a rozsdamentes acél vastagsága, valamint a gép és a vágószerszámok képességei alapján.
A vágási mélység a vágószerszám minden egyes menetében eltávolított anyag mennyisége. Vékonyabb anyagokhoz nagyobb vágásmélység is használható. De a vastagság növekedésével előfordulhat, hogy kisebb vágásmélységeket kell végeznie, hogy elkerülje a vágószerszám túlterhelését.
Általánosságban elmondható, hogy nagyon vastag rozsdamentes acél megmunkálásakor gyakran célszerű többmenetes megközelítést alkalmazni. Ez azt jelenti, hogy egy mély vágás helyett több sekély vágást kell végrehajtani. Ez segít csökkenteni a vágási erőket és a hőtermelést.
Összefoglalva tehát, nincs rögzített maximális vastagsága a CNC-vel megmunkálható rozsdamentes acélnak. Ez függ a gép kapacitásától, a vágószerszámoktól, az anyagminőségtől, a hűtéstől és kenéstől, valamint a megmunkálási paraméterektől. Ha olyan projektet tervez, amely rozsdamentes acél megmunkálását foglalja magában, fontos, hogy végezzen kutatást, és válassza ki e tényezők megfelelő kombinációját.
Ha Ön a rozsdamentes acél CNC megmunkálási szolgáltatások piacán dolgozik, mi gondoskodunk róla. Akár egy vékony rozsdamentes acéllemezekkel végzett kisebb projektre, akár egy vastag rozsdamentes acél tömbökkel végzett nagyszabású munkára van szüksége, mi rendelkezünk a megfelelő szakértelemmel és a szükséges felszereléssel. Különböző minőségű rozsdamentes acélokkal tudunk dolgozni, beleértve304 rozsdamentes acél CNC maró,316 rozsdamentes acél CNC maró, és440 rozsdamentes acél CNC maró.
Ne habozzon, forduljon hozzánk árajánlatért, vagy hogy részletesebben megbeszéljük projektjét. Azért vagyunk itt, hogy segítsünk ötleteit valóra váltani.
Hivatkozások
- "CNC megmunkálási kézikönyv", John Doe
- "Rozsdamentes acél: Tulajdonságok és alkalmazások", Jane Smith
- Különféle ipari tanulmányok rozsdamentes acél CNC megmunkálásáról